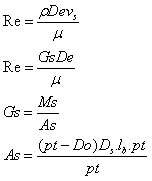Letakkan lah sesuatu pada tempatnya, siapa sih yang tidak kenal dengan kata-kata ini ? Makna kata ini dapat berarti menempatkan sesuatu dengan benar, sesuai dengan fungsi dan tugas. Begitu juga dengan penempatan fluida pada sebuah Shell & Tube Heat Exchanger ( STHE ). Kita mengetahui bahwa Sebuah STHE memiliki dua buah aliran ( stream ) yang terpisah yaitu pertama pada aliran dibagian Tube dan yang kedua aliran bagian Shell. Penempatan fluida pada tempat yang tepat akan dapat memperpanjang masa penggunaan STHE serta dapat pula mengurangi cost. Penempatan fluida apakah itu dibagian shell ataupun tube dipengaruhi oleh beberapa faktor seperti, viskositas, temperature, flowrate dan lain – lain.
Viskositas
Viskositas dapat diartikan sebagai ketahanan fluida terhadap gaya atau tegangan geser ( shear stress ) atau dapat pula diartikan sebagai ukuran tahanan aliran fluida. Semakin tinggi nilai viskositas suatu fluida ( semakin kental ) maka akan semakin kecil kecepatan alir, begitu pula sebaliknya semakin kecil nilai viskositas suatu fluida ( fluida tersebut encer ) maka semakin tinggi pula kecepatan alir fluida tersebut. suatu Fluida dapat mengalir secara laminar maupun turbulen, untuk perpindahan panas, aliran turbulen lebih disenangi dari pada aliran laminar, karena pada aliran turbulen terdapat semacam gerakan mencampur yang dilakukan oleh purasaran – pusaran atau vortex ( disebut juga dengan arus Eddie ), gerakan atau pusaran ini membawa sejumlah energi melintasi dari layer – layer ( lapisan imaginary fluida ) sehingga menyebabkan perpindahan panas lebih merata pada seluruh fludia.

Umumnya STHE fluida yang memiliki tingkat kekentalan yang tinggi ditempatkan pada bagian shell, memang bisa saja ditempatkan pada bagian tube. Kita ingat bahwa koefisien perpindahan panas total terdiri dari koefisien panas individu baik pada shell dan tube serta ditambah dengan faktor fouling. Baik pada koefisien perpindahan panas shell maupun tube sama - sama dipengaruhi oleh kecepatan alir ( linear velocity ), kecepatan alir tersebut merupakan salah satu variable pada bilangan Reynold. Pada tube kita bisa saja menaikkan kecepatan alir dengan membuat variasi jumlah pass, semisal dari 1 menjadi 2, 4, 6, 8, dan seturusnya, namun tentunya hal ini ada batas atau limitnya, sedangkan pada shell dengan memperkecil jarak antar baffle ( baffle spacing ) kita dengan mudah dapat menaikkan kecepatan alir. Umumya lebih mudah memodifikasi jarak antar baffle dari pada melakukan perubahan pada jumlah tube.
Dengan memperkecil jarak antar baffle maka diharapkan terjadi peningkatan pada cross flow velocity shell, dengan meningkatnya cross flow velocity diharapkan tingkat turbulensi fluida juga akan semakin tinggi dengan begitu akan meningkatkan koefisien perpindahan panas shell. Baffle pada shell disamping memiliki fungsi sebagai peningkat cross flow velocity shell juga memiliki fungsi sebagai penahan atau support dari tube. Namun begitu seperti yang telah disunggung diatas , tidak tertutup kemungkinan viscous fluid di bagian tube, hal ini berlaku jika fluida tersebut memiliki tingkat korosi yang tinggi.
Korosi
Disamping fouling, korosi merupakan musuh bagi STHE, bahkan menjadi musuh bagi semua peralatan di berbagai industri kimia. Korosi tidak hanya menyebabkan life time dari peralatan yang bersangkutan tersebut menjadi lebih pendek yang lebih utama lagi menyebabkan pembengkakan cost akibat dari penggantian akibat kerusakan peralatan serta kerugian yang ditimbulkan dari terhambat proses produksi.
Untuk masalah korosi , masalah ini bisa diselesaikan dengan pemilihan material yang tepat, namun begitu sebuah STHE merupakan kumpulan dari beberapa unsur – unsur seperti tube, rear end dan front end head , shell cover dan lain – lain, sehingga hitung – hitunganya untuk pemilihan material yang tepat adalah mana yang lebih memberikan cost yang lebih murah, apakah semua unsur ( shell & tube ) harus memiliki material tahan korosi atau unsur - unsur tertentu saja yang harus memiliki material tahan korosi, hal ini dipengaruhi oleh apakah penempatan fluida di shell atau tube. Umumnya harga material yang tahan korosi lebih mahal dari pada material yang kurang atau bahkan tidak tahan terhadap korosi.

Jika kedua aliran baik aliran panas ( Hot Stream ) maupun aliran dingin ( Cold Stream ) bukan merupakan aliran yang korosif, maka tidaklah menjadi suatu permasalahan untuk penempatan fluida apakah di shell atau di tube , namun jika fluida salah satu dari kedua fluida tersebut adalah fluida yang korosif tentu berbeda lagi. Jika fluida yang korosif ditempatkan di bagian tube maka hanya komponen bagian tube saja ( seperti tube, channel dan channel cover serta bagian tubesheet ) yang harus memiliki material tahan korosif ( atau dengan kata lain superior metallurgy material ), sedangkan apabila fluida korosif tersebut ditempatkan dibagian shell, maka tidak hanya komponen tube saja ( komponen luar tube ) yang harus tahan korosi namun komponen bagian shell ( seperti shell, shell cover, floating head cover, dan tubesheet , baffle ) juga harus terhadap korosi.
Untuk dua buah STHE yang identik ( baik itu dari panjang tube, diameter shell, ketebalan tube, tube diameter) maka design STHE yang dimana fluida korosif ditempatkan dibagian shell akan lebih mahal bila dibandingkan ditempatkan dibagian tube. Oleh karena itu fluida korosif ditempatkan pada bagian tube.
Fouling
Fouling dapat diartikan sebagai endapan yang tidak diinginkan pada permukaan perpindahan panas. Fluida dengan tingkat fouling yang tinggi biasanya ditempatkan pada bagian tube, karena pembersihan secara mekanik ( mechanical cleaning ) pada bagian dalam tube ( inside tube ) lebih mudah dari pada bagian luar tube ( outside tube ). Jika fluida proses adalah fluida dengan tingkat fouling serta viskositas tinggi, sebaiknya penempatan fluida proses dibagian tube perlu dipertimbangkan kembali. Penempatan fouling dan viscous fluid baik pada bagian shell atau tube masing – masing memiliki efek terhadap cost yaitu pertama apabila fluida tersebut ditempatkan di shell maka intial cost ( fixed cost ) STHE lebih rendah dikarenakan laju perpindahan panas yang baik ( lihat bagian Viskositas ) namun operating cost akan lebih tinggi hal ini disebabkan oleh tingginya frekuensi cleaning dan sulitnya melakukan cleaning pada bagian shell ( outside tube ) , yang kedua apabila fluida tersebut ditempatkan dibagian tube, maka initial cost akan lebih besar sementara operating cost akan lebih kecil.
Meminimalkan fouling dapat dilakukan pada saat melakukan design, salah satu cara meminimalkan fouling pada bagian shell ( jika fluida ditempatkan dibagian shell ) adalah dengan cara mengoptimalkan design baffle ( jarak antar baffle dan baffle cut ). Pada bagian shell terdapat suatu area yang dinamakan dengan dead space, dead space ini terdapat pada kedua sisi baffle ( lihat gambar dibawah ini ) :

Pada gambar diatas, warna hitam menunjukkan dead space, dimana pada dead space tersebut banyak terbentuk fouling. Dengan mengoptimalkan design baffle, berarti meminimalkan dead space area sehingga mengurangi fouling. Kedua gambar diatas memperlihatkan efek dari jarak antar baffle dan baffle cut. Baffle cut yang optimum adalah antara 20% – 30 %, kebanyakan literatur merekomendasikan penggunaan baffle cut sebesar 25% ( optimum value ). Untuk proses yang hanya melibatkan panas sensible pada shell ( cooling, heating ), sebaiknya menggunakan horizontal cut baffle, sementara untuk proses yang melibatkan perubahan fase ( seperti kondensasi, vaporization ) digunakan vertical baffle cut. Rasio baffle spacing/shell diameter yang baik akan mengurangi jumlah fouling yang terbentuk pada shell, nilai rasio yang disarankan ( rule of thumb ) adalah sebesar 0.3 – 0.6. Pemilihan baffle cut dan baffle spacing yang baik akan menghasilkan cross flow yang lebih tinggi dan hanya terdapat sedikit leakage dan baypass stream, pada gambar diatas cross flow ditandai dengan aliran yang diberi anak panah pada bagian shell.


Pressure
Untuk aliran fluida bertekanan tinggi maka sebaiknya ditempatkan pada bagian tube. Dengan menempatkan fluida bertekanan tinggi pada bagian tube akan memberikan cost yang lebih rendah. Dengan menempatkan fluida yang memiliki tekanan tinggi ( internal pressure ) pada bagian tube, maka hanya pada bagian tube saja yang akan didesign sedemikain rupa sehingga tahan terhadap internal pressure , semakin tinggi internal pressure, maka tube akan memiliki ketebalan atau thickness yang tinggi pula, jika fluida bertekanan tinggi ditempatkan pada shell, maka tidak hanya shell saja yang harus tahan terhadap tekanan, tube bagian luar juga harus tahan terhadap tekanan ( tahan terhadap external pressure )
Flowrate
Variable flowrate erat kaitannya dengan kecepatan alir, kecepatan alir berhubungan erat dengan koefisien perpindahan panas. Perhatikan persamaan koefisien perpindahan panas di tube dan shell dibawah ini :
Koefisien perpindahan panas tube, hi
Koefisien perpindahan panas shell, ho
Koefisien perpindahan panas tube dipengaruhi oleh, Re, Pr, diameter dalam tube, viskositas, serta thermal konduktifitas, sedangkan Koefisien perpindahan panas shell dipengaruhi oleh Re, Pr, diameter ekivalen, viskositas, serta thermal konduktifitas. Variable flowrate ( laju alir ) akan mempengaruhi besaran nilai dari Re ( reynold number ), persamaan Re pada tube dapat dijabarkan dalam beberapa bentuk :
Dimana :
Di = diameter dalam tube
ρ = densitas fluida
vt = kecepatan alir ( m/s atau ft/s )
Mt = mass flowrate tube ( kg/s atau lb/s)
μ = viskositas
NP = jumlah pass tube
Nt = jumlah tube
Sedangkan persamaan Re untuk shell
Dimana :
De = diameter ekivalen
ρ = densitas fluida
vs = kecepatan alir shell ( m/s atau ft/s )
Ms = mass flowrate shell ( kg/s atau lb/s)
μ = viskositas
Do = diameter luar tube
lb = jarak antar baffle
pt = pitch
As = cross flow area shell
Dari kedua persamaan Re baik untuk tube maupun shell diatas, kita dapat melihat variable apa saja yang mempengaruhi nilai Re tersebut. Pada tube, menaikkan nilai bilangan Re dapat dilakukan dengan meningkatkan jumlah pass tube misal dari 1, ke 2, 4, 6 atau bahkan 8, namun dengan semakin besar pass tube maka diameter shell akan semakin besar sementar diameter shell terdapat nilai limitnya . Menaikkan jumlah tube tidak hanya memberikan efek terhadap bagian tube tetapi juga memberi efek terhadap shell, salah satunya adalah ineffisien flow pattern pada shell. Sedangkan pada shell, bilangan Re dapat dinaikkan dengan cara memodifikasi baffle yaitu jarak antar baffle dan baffle cut. Dengan memperkecil jarak antar baffle kecepatan fluida pada shell dapat dinaikkan , dengan demikian akan memperbesar nilai Re ( lihat bagian Fouling ). Dengan demikian untuk flowarate yang rendah, sebaiknya fluida tersebut ditempatkan dibagian shell. Yang perlu diperhatikan adalah bahwa nilai koefisien perpindahan panas baik pada tube maupun shell adalah fungsi dari dua buah bilangan yaitu Re dan Pr ( prandtl ), Pr adalah fungsi dari kapasitas panas, viskositas dan thermal konduktifitas. Jika pada tube, Re berbanding terbalik dengan nilai viskositas, maka bilangan Pr, nilai Pr berbanding lurus dengan viskositas, namun begitu bilangan Re lebih dominan dari pada bilangan Pr, sehingga untuk meningkatkan koefisien perpindahan panas baik pada tube dan shell lebih cenderung dilakukan usaha – usahan untuk menaikkan nilai bilangan Re dari pada bilangan Pr.
Temperature
Untuk aliran fluida dengan temperature yang cukup tinggi sebaiknya ditempatkan dibagian tube, mengingat dengan menempatkan fluida tersebut dibagian tube akan dapat mengurangi overall cost , fluida dengan temperature yang tinggi memerlukan material yang khusus ( special alloys ), jika fluida bertemperature tinggi ditempatkan pada bagian shell, maka sebaiknya bagian permukaan shell tersebut ( bagian luar shell yang memiliki kontak lansung dengan lingkungan ) sebaiknya diisolasi, apabila hal ini tidak dilakukan maka akan terjadi Heat loss. untuk proses - proses yang memerlukan pemanasan seperti Heater, tentu saja hal ini akan sangat merugikan mengingat besarnya heat loss yang terjadi, karena fluida panas yang seharusnya memberikan panas ke fluida dingin harus kehilangan panas ( ke lingkungan ).
Sumber :
- Eduardo Cao, Heat Transfer in Process Engineering, 2010, McGraw Hill
- R. Mukherjee, Conquer Heat Exchanger Fouling, 1996, Hydrocarbon Processing
- R. Mukherjee, Practical Thermal Design of Shell & Tube Heat Exchanger, 2004, Begel House Inc.
- R.K Sinnot, Chemical Engineering Design Vol.6 4th Ed, 2005, Elsevier
sumber asli :
http://blog.unsri.ac.id/chemeng%20sai/opp/penempatan-fluida-pada-sthe-tube-side-vs-shell-side-/mrdetail/13907/


 20.56
 Chemistry of My Life